

超声相控阵和数字射线检测在燃气聚乙烯管道电熔缺陷分析中的应用(下篇)88
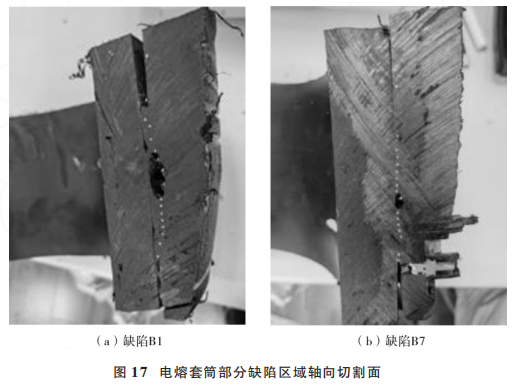
 电熔套筒缺陷主要是过焊导致的电阻丝错位。电阻丝错位分为水平方向错位和垂直方向错位两种类型,以错位电阻丝中心距离正常电阻丝中心的水平和垂直偏移量来表征。电熔套筒轴向剖面图见图16,此图显示了电阻丝的错位情况,其中I和Ⅱ为正常电阻丝,Ⅲ和Ⅳ为错位电阻丝,d1、d2为电阻丝Ⅲ的水平和垂直错位值,d3、d4为电阻丝Ⅳ的水平和垂直错位值。 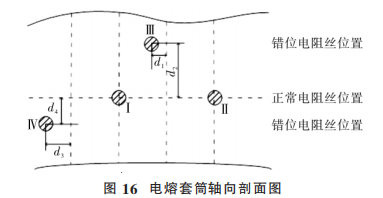 取电阻丝水平方向错位和垂直方向错位中的最大值作为电阻丝的最大错位d。 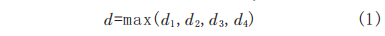 根据GB/T29460—2012,电阻丝的最大错位超过正常的2根电阻丝之间的间距时,即为超标缺陷,电熔套筒焊接不合格;当相邻2根电阻丝之间存在连贯性孔洞或相互接触的电阻丝错位时,即为超标缺陷,电熔套筒焊接不合格。对缺陷B1、B3、B5和B7超声相控阵检测得到的错位数据进行汇总,见表1。 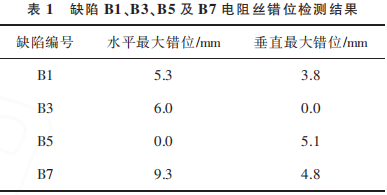 根据式(1),该电熔套筒电阻丝的最大错位为9.3mm,实测的正常水平间距为3.4mm,最大错位超过正常值,因此可以判断该电熔套筒存在电阻丝错位超标缺陷,电熔套筒焊接不合格。 为了对电熔套筒无损检测结果进行验证,选择电熔套筒部分缺陷实施局部区域轴向切割,直接查看电熔接头内部缺陷,切开后的剖面情况见图17。
从图17a可以看出,在焊接熔合区存在椭圆形孔洞。分析后认为,焊接前管材表面未清理干净的水分在电熔焊接加热时发生了分解,产生的气体未能在焊接界面闭合前从熔池中逸出,残留在聚乙烯分子中形成了气孔,这些气孔在焊接结束后成为隐藏孔洞缺陷。电熔套筒中电阻丝的排列不整齐,发生了明显的上下错位和左右间距不一致现象。结合宏观检验情况推断,对于两管件组对时出现的同轴状态不佳情况,现场焊工通过持续高温加热使电阻丝扭曲变形进行补救,达到了使溢流孔有聚乙烯流出的目的,这一操作使电阻丝偏离了原来的位置,电阻丝带动熔融的母材向四周不均匀扩散,使材料发生了裂解。 由图17b可以看出,电熔套筒中电阻丝的排列基本整齐,局部发生了左右间距不一致的现象。据此可推断,电熔孔洞缺陷发生在电极区,该区域由于加热时间过长,能量最大,局部电阻丝错位带动聚乙烯分子间隙加大,气泡进入形成气孔。 对泄漏电熔套筒进行了宏观检验和无损检测。 根据检验检测结果推断,造成泄漏的原因最早是现场管件切割存在端面垂直度不够,引起了管件在电熔套筒内承插不到位。之后,2根管件在套筒管材内的同轴度相差过大,导致其中一根管道承受外界应力,现场没有将该管道消除应力后再施焊,导致了2根管件的不同轴。再后,焊工因为观察孔有过量聚乙烯材料溢出,过度延长了加热时间(该段管道焊接于2018年,当时使用半自动焊机),导致管件与套筒缝隙较小的区域过焊,电阻丝排列发生紊乱,周边聚乙烯材料发生大量断链反应,形成小分子,埋下聚乙烯熔焊区强度大幅下降隐患,最终电熔接头在长期内压作用下提前开裂失效,导致泄漏发生。 注意: 1.本文来自悦和特种设备咨询公众号,版权出处归原作者所有! 2.本文来源:《石油化工设备》2024年5月,第53卷 第3期 3.作者:赵番 (上海市特种设备监督检验技术研究院;上海压力管道智能检测工程技术研究中心) |
地址:山东省东营市河口区工业中路1号1幢
/ 山东省东营市东城登州路69号
邮政编码:257100
电话:0546-7717172
传 真:0546-7717172
E-mail: sdtyjcgs@163.com
山东泰阳特种设备检测科技有限公司
地址:山东省东营市东营区光谷未来城F3座
山东省东营市河口区工业中路1号1幢
邮政编码:257000
电话:0546-8080226
传 真:0546-8080226
E-mail: sdtyjcgs@163.com